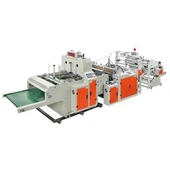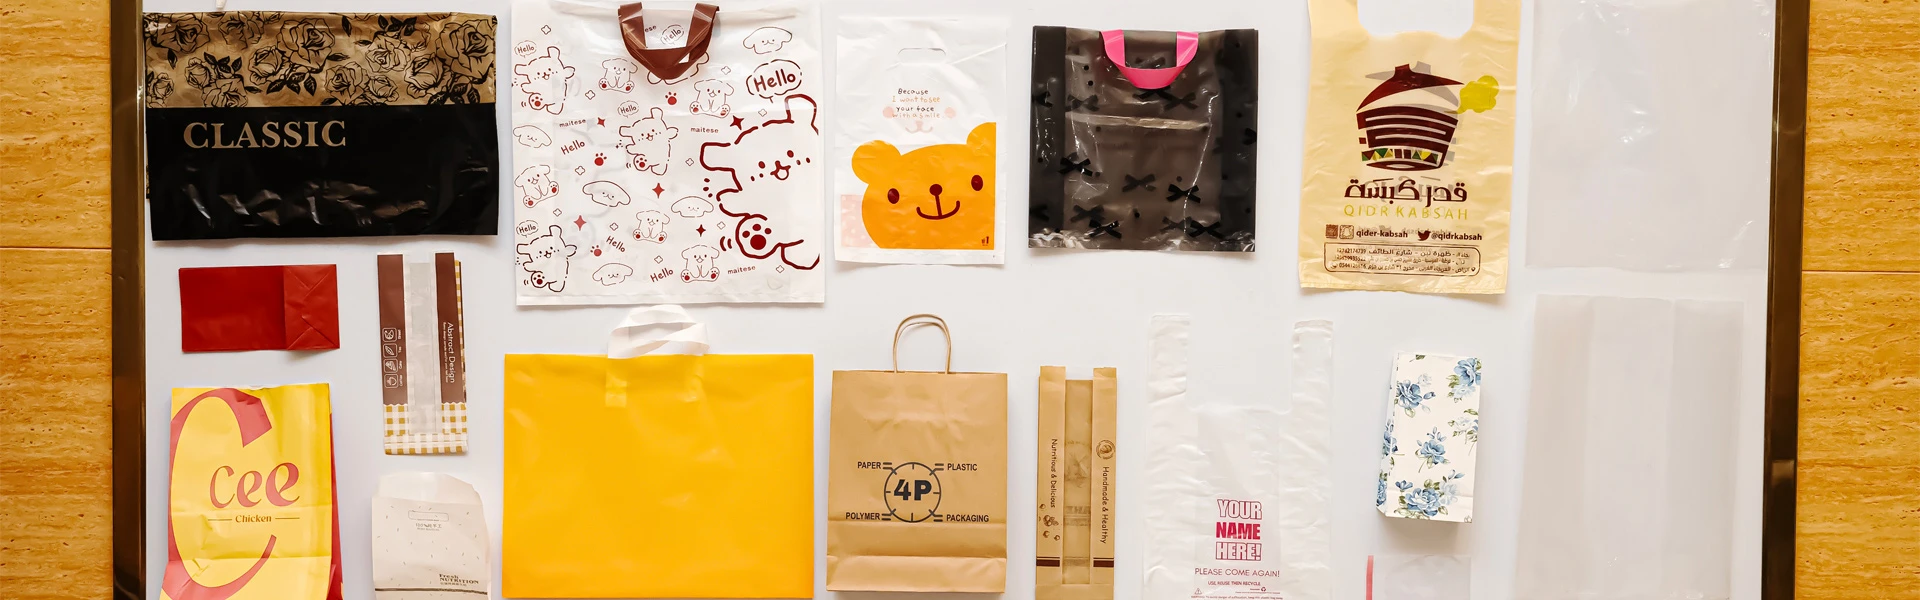
Жилетні сумки-також відомі як-сумки-майки або сумки-подяки-залишаються основним продуктом глобальних мереж продуктових магазинів, роздрібної торгівлі, сільськогосподарських ринків і підприємств громадського харчування. Щороку потрібні мільярди одиниць, а це означає, що продуктивність безпосередньо впливає на ціни та прибутковість у всьому ланцюжку постачання. Щоб задовольнити цей попит, обладнання має працювати з постійно високою пропускною здатністю без шкоди для якості пакетів. Адвоканальна високо{0}}швидкісна машина для виготовлення поліетиленових пакетівпредставляє технічний стандарт, який багато-великих виробників зараз вказують під час оцінки виробничого обладнання.
Дво{0}}канальний високо{1}}швидкісний пристрій для виготовлення поліетиленових пакетів є суттєвим кроком у порівнянні з одно-канальним пристроєм, який одночасно обробляє приблизно вдвічі більше, ніж дві паралельні смуги плівки з однієї машини. Розуміння того, як ця машина забезпечує синхронізоване високошвидкісне-виробництво, показує, чому вона стала конфігурацією вибору для великих і середніх-виробників пакетів. Для керівників виробництва, які порівнюють варіанти обладнання,двоканальна високо{0}}швидкісна машина для виготовлення поліетиленових пакетівпропонує чітке поєднання продуктивності та ефективності площі.

Контекст виробництва сумок для жилетів
Перш ніж досліджувати саму машину, специфікація жилетної сумки вводить особливі вимоги до конструкції формувального обладнання. Жилетна сумка відрізняється від плоскої сумки тим, що має дві цілісні ручки, які відходять від бічних стінок. Ручки створюються шляхом вирізання U--подібної канавки з кожного боку сумки під час виробництва.
Щоб запобігти розриву під час використання споживачем, різак для ручки має бути точно розташований відносно мішка та різаний на однаковій глибині та під однаковим закругленим кутом. Машина повинна точно поєднувати ці знімки екрана по двох каналах зі швидкістю понад 400 мішків на хвилину.
Жилетні сумки зазвичай виготовляються з поліетиленової плівки-поліетилену високої-щільності (HDPE) для максимальної міцності за мінімальних характеристик або поліетилену-низької{2}}щільності (LDPE) для більшої гнучкості та можливості друку. Біологічно розкладані альтернативи, зокрема суміші поліетилентерефталату (полімолочної кислоти) і полібутиратадипаттерефталату (PBAT) (суміші бутилтерефталату (бутилтерефталату), все частіше обробляються на сучасному обладнанні, оскільки нормативи сталого розвитку посилюються. Aдвоканальна високо{0}}швидкісна машина для виготовлення поліетиленових пакетівповинні враховувати цей розширений діапазон типів матеріалів, зберігаючи продуктивність.
Дво{0}}канальна архітектура
«Подвійний канал» у виготовленні жилетних поліетиленових пакетів — це коли два окремих пакетних канали працюють паралельно з тонко-плівок. На відміну від односмугової-машини, яка обробляє ряд поліетиленових пакетів, дво-високошвидкісний-виготовлювач поліетиленових пакетів із жилетом розділяє вхідну мережу плівки на два рівні канали, кожен з яких обладнано власним інструментом для формування.
Цей архітектурний вибір створює фундаментальний компроміс-. Кожна смуга працює приблизно з тією самою швидкістю, що й односмугова-машина подібної конструкції, але з двома смугами, що працюють одночасно, загальне виробництво зросло майже вдвічі. Ширину машини було збільшено, щоб розмістити ширшу плівкову мережу, але це збільшення значно менше, ніж площа, необхідна для роботи двох окремих одно-дротових машин.
Вимоги до синхронізації між каналами є критичними. Якщо одна смуга рухається трохи швидше або повільніше іншої, ширина мембранної мережі створює нерівномірний розподіл напруги. Це може призвести до дрейфу полотна, неоднакової довжини мішка та потенційного розриву плівки. Двосмуговий високошвидкісний-виготовлювач поліетиленових пакетів для жилетів вирішує цю проблему за допомогою спільної трансмісії, яка передає рух від загального джерела живлення на обидві смуги, забезпечуючи синхронізацію стрижнів ущільнювачів, різака та перфоратора в обох смугах. Правильно налаштованийдвоканальна високо{0}}швидкісна машина для виготовлення поліетиленових пакетівпідтримує цю синхронізацію навіть під час тривалого виробництва.
Етап 1: розмотування плівки та розведення полотна
Послідовність виробництва починається на оглядовій станції. Рулони трубчастої поліетиленової плівки-окремо виготовлені екструзією плівки з роздувом-монтуються на валах релаксації. Плівка може бути попередньо -надрукована торговою маркою замовника або може залишатися натуральною (прозорою або кольоровою-кодованою смолою).
Для двоканального-високо{1}}швидкісного виробника поліетиленових пакетів система розширення має працювати з набагато більшими рулонами, ніж одно-дротяний пристрій. Ширина рулону зазвичай становить від 600 мм до 1200 мм, залежно від розміру цільового мішка, і машина повинна підтримувати постійне натягнення полотна по всьому рулону.
Контроль натягу циліндра використовує комбінацію механічного гальмування та зворотного зв’язку датчика. Коли плівка надходить у машину, датчик виявляє багато-точкове натягнення та регулює гальмівний тиск, щоб підтримувати цільове значення. Занадто сильний натяг розтягує плівку, викликаючи зміну розміру сумки; занадто низький натяг призводить до звисання та дрейфу сітки, вирівнюючи два канали.
Трубчаста плівка розширює трубу в плоску структуру полотна за допомогою вирівнювача, пари валиків. Для роботи з двома-каналами це сплющування має бути повністю відцентровано, щоб центральне ущільнення труби знаходилося прямо між двома формуючими каналами. Будь-яке зміщення в процесі сплющування переходить безпосередньо до готової геометрії мішка.
Етап 2: Друк (за наявності)
Деякі операції з виробництва жилетних сумок включають брендування клієнтів, логотипи або нормативну інформацію, надруковану на поверхні сумки. На двоканальній-високо{2}}швидкісній машині для виготовлення поліетиленових пакетів для жилетів можна друкувати за допомогою вбудованих у машину пристроїв флексодруку в режимі онлайн або за допомогою попередньо-друкованої плівки, придбаної в окремій друкарні.
поліетиленова плівка Флексографічний друк стикається з особливими проблемами. Поверхнева енергія плівки визначає адгезію чорнила-поверхнева енергія HDPE особливо низька, потрібна коронна обробка або ґрунтовка, щоб надійно прийняти чорнило. Під час онлайн-друку виробником пакетів принтер має підтримувати щільність чорнила та реєстрацію подвійного -рядкового друку.
На вищих швидкостях виробництва точність реєстрації-відповідність надрукованого зображення лініям розрізу пакета-стає більш вимогливою. Навіть кілька міліметрів помилки реєстрації на лінії 400 мішків за хвилину можуть спричинити величезну кількість відходів з помилками друку за секунди. Сучасне обладнання використовує серво-керовані станції друку із замкнутим-циклом зворотного зв’язку для підтримки точності реєстрації протягом тривалого виробничого процесу.
3 етап: бокс
Визначальна особливість жилетної кишені-загальна ручка-вимагає спеціальної операції пробивання. Коли плоска мембранна мережа просувається через машину, перфоратор опускається до запрограмованого інтервалу, вирізаючи U--подібні отвори для обробки з кожного боку футуристичного мішка.
Специфікації геометрії ручки залежать від розміру та застосування сумки. Сумки для супермаркетів вимагають більших отворів для ручок, ніж пакети для роздрібної торгівлі. перфоратор повинен підтримувати гостру ріжучу кромку та постійну глибину штампування протягом тисяч циклів. Тупі інструменти перфоратора створюють грубі краї, які послаблюють ручку та створюють неприйнятну обробку.
На двоканальній-високо{1}}швидкісній машині для виготовлення поліетиленових пакетів для жилетів перфоратор ручки можна виконувати одночасно в обох каналах. Час пробивання має бути точно синхронізований із рухом плівки, щоб розріз ручки опускався в точне положення відносно мішка. Приводи перфораторів із серво-приводом дозволяють програмувати положення ручки без механічного перемикання, дозволяючи швидко змінювати специфікації для різних розмірів мішків.
Етап 4: Бокова герметизація
Бічне зварювання формує вертикальні шви, які створюють циліндричні форми пакетів з плоскої плівки. Плівкова сітка з отворами для ручок - проходить між парою нагрітих герметизуючих планок на кожній смузі. Стрижні стискають краї плівки разом, піддаючи тепло, змушуючи поліетилен сплавлятися в постійний шов.
Якість ущільнення залежить від трьох змінних: температури, тиску та часу перебування. Ущільнювачі мають відповідати правильній температурі для конкретного типу плівки, що обробляється-HDPE вимагає вищих температур ущільнення, ніж LDPE, тоді як біорозкладні плівки мають власні температурні вікна. Недостатня температура або тиск призводить до слабких ущільнень, які виходять з ладу під час лікування; перегрів призводить до «згоряння» мембрани в точці ущільнення.
Тривалість перебування-кількість часу, протягом якого плівка залишається стисненою між ущільненнями-визначається швидкістю лінії машини та шириною ущільнення. Вищі швидкості скорочують час простою, якщо це не компенсується ширшими полюсами або вищими температурами. Двосмуговий високо-швидкісний виробник поліетиленових пакетів має збалансувати ці змінні в обох смугах одночасно, зберігаючи стабільну міцність ущільнення по всій ширині полотна.
Сучасні машини використовують серво{0}}контрольовані зварювальні стрижні, які динамічно змінюють температуру та тиск під час виробництва, щоб компенсувати варіації розміру плівки, умови навколишнього середовища чи варіації партії матеріалу.
Етап 5: перехоплення та мішки
Після того, як бічні ущільнювачі достатньо охолонуть, безперервна трубка ущільнювальної мембрани проходить до станції відрізу-. Обертові ножі або пневматичний різак опускаються через задані проміжки часу, щоб відокремити окремі пакети від суцільної стрічки.
Час різання має бути точно синхронізований з охолодженням бічних ущільнень. Передчасне розрізання-до того, як ущільнювач охолоне-може спричинити розрив ущільнювача до того, як він повністю кристалізується. Сучасне високошвидкісне-обладнання використовує прогнозні алгоритми синхронізації, які враховують швидкість лінії, тип плівки та температуру навколишнього середовища, щоб визначити оптимальне положення різання відносно стрижня зварювання.
Двосмугова-високо{1}}швидкісна машина для виготовлення поліетиленових пакетів має дві підстанції одночасно, по одній на кожній смузі. час розрізання має бути узгоджено по фазі, щоб мішки на обох каналах виходили з машини з однаковими інтервалами, дозволяючи одному пакету або станції пакування обробляти вихід з обох каналів.
Етап 6: укладання, зв’язування та обробка вихідних даних
Готовий мішок знімається з розкрійного столу і передається на конвеєрну систему для штабелювання або обв'язування обладнання. Високо{1}}швидкісне виробництво забезпечує значні обсяги мішків — майже 25 000 мішків на годину для машини, яка виробляє 400 мішків на хвилину на двох смугах. Працювати вручну з такою швидкістю непрактично, тому необхідна автоматична система виведення.
Мішки можна рахувати та складати партіями по 25, 50 або 100 одиниць для роздрібної упаковки або безперервними пачками для масового транспортування. Вихідна система дво-канального високошвидкісного виробника поліетиленових пакетів для жилетів має бути здатною працювати з двома паралельними потоками пакетів і не змішуватися між смугами. Якщо правильно налаштовано, тодвоканальна високо{0}}швидкісна машина для виготовлення поліетиленових пакетівбездоганно інтегрує цю обробку виводу з операціями формування вище за течією.
Синхронізовані системи приводу та керування
Основна інженерна проблема для двоканального-високошвидкісного виробника поліетиленових пакетів жилетів полягає в підтримці ідеальної синхронізації між двома каналами. Для цього потрібна уніфікована структура керування для координації всіх рухів приводу.
Сучасні пристрої використовують системи програмованого логічного контролера (PLC) або спеціальні контролери руху для генерації синхронізованих імпульсів для всіх сервоприводів. Кожна смуга має незалежний зворотний зв’язок щодо розташування від кодера на ущільнювальних стрижнях, різцях і пуансонах, але всі драйвери посилаються на загальний головний кодер, який встановлює базу часу для всієї машини.
Конструкція дозволяє машині підтримувати фазову точність від смуги до смуги в межах часток міліметра навіть на максимальних виробничих швидкостях. Уніфікована система керування також спрощує перемикання — при переході на різні розміри мішків оператор регулює параметри в системі керування, а не механічно регулює індивідуальну систему приводу.
Сумісність матеріалів і обробка вікон
Дво{0}}канальна високо{1}}швидкісна машина для виготовлення поліетиленових пакетів для жилетів, яка обробляє різноманітні плівки, кожна з яких має свої вимоги до обробки.
HDPE забезпечує найвище співвідношення міцності до товщини, що робить його найкращим вибором для високо-мішок для жилетів із найнижчими характеристиками. HDPE вимагає вищих температур зварювання (зазвичай від 260 до 290 градусів) і вузького вікна обробки. Система контролю температури машини повинна підтримувати суворий допуск, щоб забезпечити послідовне запечатування без погіршення якості плівки.
LDPE забезпечує більшу гнучкість і краще друкування. Його нижча температура зварювання (від 220 до 250 градусів) забезпечує швидший час циклу, але вимагає ретельного контролю температури, щоб уникнути «засмічення», випадкового розплавлення суміжних поверхонь плівки під час обробки перед-розкриттям.
Зі збільшенням регуляторного тиску на традиційні пластики біорозкладані плівки, включаючи суміші PLA та PBAT, стають все більш поширеними. Ці матеріали мають відмінні теплові властивості від традиційного поліетилену і зазвичай вимагають зниження швидкості лінії та модифікації параметрів ущільнення. Добре-спроектований двоканальний-високо{4}}швидкісний виробник жилетних поліетиленових пакетів адаптується до цих матеріалів за допомогою програмованої системи керування.
Застосування та ринкове середовище
Пристрій виробляє жилетні сумки, які обслуговують різноманітні кінцеві ринки. Найбільшу кількість звернень припадає на роздрібні продуктові мережі, за ними йдуть сільськогосподарські ринки, магазини та підприємства громадського харчування. Двоканальна-конфігурація націлена на виробників, які обслуговують такі великі-обсяги, де економіка виробництва надає перевагу пристроям із максимальною пропускною здатністю на годину машини.
Жилетна сумка Диференціація продукту в основному залежить від кольору плівки, розмірів сумки, розміру ручки та дизайну друку. Двоканальний-високо{2}}швидкісний виробник поліетиленових пакетів адаптується до всіх цих варіацій у межах свого програмованого діапазону специфікацій, що робить його досить універсальним, щоб обслуговувати кілька сегментів клієнтів з однієї виробничої лінії.
висновок:
Дво-канальний високо{1}}швидкісний виробник жилетних поліетиленових пакетів поєднує синхронну подвійну-канальну структуру, точне серво-кероване приведення в дію та інтегроване керування процесом для реалізації масового виробництва жилетних поліетиленових пакетів. Він працює в узгодженій послідовності: розмотування та розправлення плівки, необов’язковий друк, штампування ручки, бокова герметизація, обрізання та автоматичні операції виведення-все синхронізовано на двох паралельних смугах, приблизно вдвічі більше, ніж у порівнянних односмугових-пристроях. Інвестування в aдвоканальна високо{0}}швидкісна машина для виготовлення поліетиленових пакетіввимагає ретельної оцінки типів плівок, вихідних цілей і рівня кваліфікації оператора.
Розуміння цієї послідовності операцій може прояснити, чому вибір конфігурації обладнання важливий для виробничого плану. Перевага машини у пропускній здатності, гнучкість перемикання та сумісність матеріалів визначають тип виробництва, для якого вона найкраще підходить, дозволяючи виробникам узгоджувати можливості обладнання з їхніми конкретними вимогами до продукту та кількості.
Джерело:
Технічна документація на обробку та упаковку механічної обробки поліетиленової плівки для промислової упаковки
-Інженерні дослідження механізмів термозварювання в упаковці
-Дослідження виробничого процесу реєстрації флексографічного друку та обробки поверхні плівки на поліетиленових підкладках