

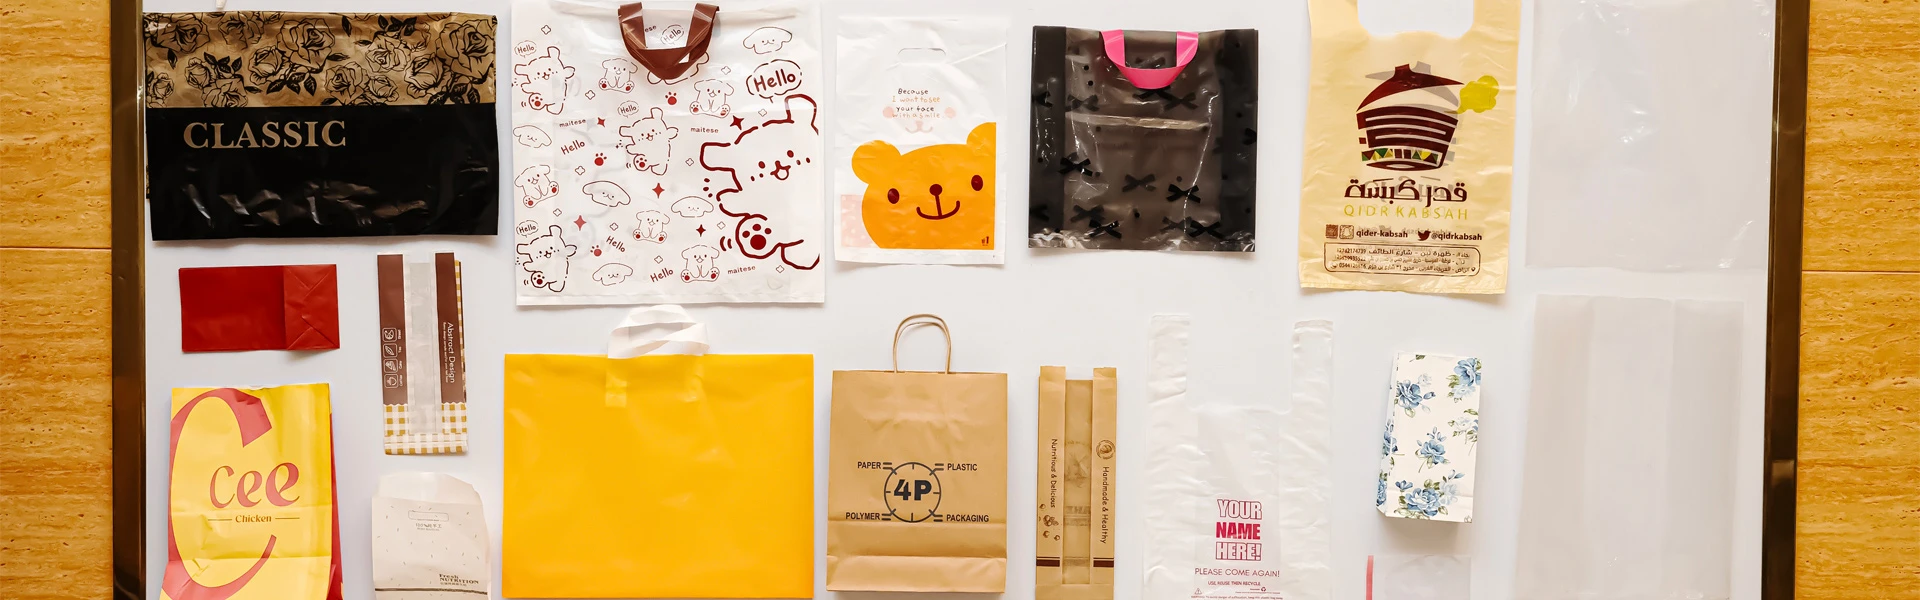
Запитайте будь-якого фахівця з упаковки про найважливіше рішення щодо вибору обладнання для виробництва мішків, і відповідь, як правило, групується навколо однієї відмінності: чи ріже машина з нагріванням чи без нього. Це не дрібна операційна деталь. Вибір між машиною для виготовлення мішків для термозварювання та холодного різання визначає все, від типів матеріалів, які ви можете використовувати, до якості краю готового мішка, від споживання енергії до цілісності зварювання, від якого залежатимуть ваші клієнти.
У цій статті пояснюється, чим саме відрізняються ці два підходи, де вони збігаються, і як гібридна конфігурація «термічного зварювання + холодного різання» змінила виробничі очікування для виробників.
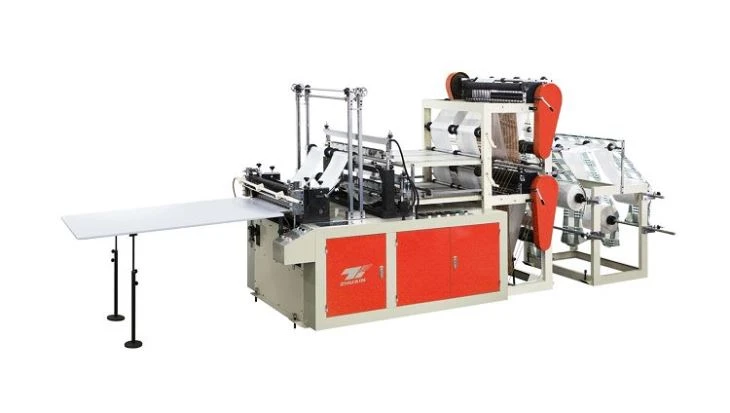
Фундаментальна відмінність
По суті, різниця зводиться до того, як кожен метод обробляє зрізаний край.
Термозварювання створює контрольований нагрів і тиск на пластикову плівку. Потім матеріал плавиться і сплавляється в місці ущільнення. На стандартній машині для виготовлення мішків для термозварювання ріжуча частина вбудована безпосередньо в форму для зварювання. Таким чином, нагрітий стрижень або колесо робить розріз одночасно з ущільненням. Отже, результатом є оплавлений край, який одночасно обрізається та запечатується.
Холодне різання повністю залежить від механічної сили. Гостре лезо-ротаційне, 上下冲切 або летюче різання-розрізає матеріал чистим фізичним зсувом. Тепло не задіяно. Якщо мішок також потребує запечатування, ця операція виконується як окремий крок: зазвичай нижня-станція запечатування перед або після ріжучої головки.
У довіднику Packaging Technology and Engineering Handbook зазначається, що ця відмінність сягає корінням у ранню обробку поліетиленової плівки, коли інженерам спочатку доводилося вибирати між зручністю інтегрованого ущільнення-і-розрізу та універсальністю матеріалу, яку надавало суто механічне лезо.
Як працює кожен тип машини
Машини для виготовлення пакетів для термозварювання
На машині для термозварювання мішків плівка витягується з рулону та подається через формувальну секцію, яка формує її в трубку або плоскі панелі. Запаювальна станція-нагріває стрижні або обертові колеса, які зазвичай працюють при температурах від 120 градусів до 180 градусів залежно від розміру плівки-створює поздовжні ущільнення та відокремлює окремі пакети, прорізаючи лінію ущільнення.
Дія різання та дія герметизації відбуваються одночасно. Нагрітий елемент сплавляє плівку з обох сторін від лінії розрізу, створюючи готовий край пакета за один прохід. Швидкість виробництва сучасних термозварювальних машин із серво-приводом зазвичай досягає від 50 до 120 мішків за хвилину, а деякі високошвидкісні-моделі перевищують 200 мішків за хвилину на менших розмірах.
Контроль температури є критичною змінною. Надмірне тепло спричиняє усадку плівки, деформацію країв або прилипання до герметизуючої планки. Недостатнє нагрівання створює слабкі ущільнення, які руйнуються під навантаженням. Точні ПІД-регулятори температури та постійний розмір плівки є передумовами для надійного виходу.
Машини для виготовлення мішків для холодного різання
Машина для холодного різання мішків використовує механічні леза для розрізання плівки через запрограмовані проміжки часу. Плівка проходить через машину, а обертовий або зворотно-поступальний ніж зачіпляється в місці розрізу. Оскільки лезо працює при температурі навколишнього середовища, на плівку немає теплового впливу.
Пломба і розріз є незалежними станціями. Нижній блок-ущільнення виконує поперечні ущільнення, тоді як станція різання виконує розділення мішків. Такий розподіл функцій означає, що кожну станцію можна налаштовувати незалежно-температуру ущільнення, оптимізовану для міцності з’єднання, гостроти леза збережено для якості різання.
Згідно з технічними специфікаціями, задокументованими Industrial Flexible Packaging Systems, установки холодного різання зазвичай досягають допусків-довжини розрізу в межах ±0,5 мм зі швидкістю до 80 мішків за хвилину на стандартній поліетиленовій плівці. Більш жорсткі допуски можна досягти за допомогою сервопривідних-систем відсікання-.
Ключові відмінності на практиці
Сумісність матеріалів
Тут два підходи розходяться найбільш різко.
Машини для термозварювання обробляють переважно термопластичні плівки-LDPE, HDPE, LLDPE та поліпропілен. Ці матеріали передбачувано реагують на контрольоване тепло, утворюючи міцні плавлені ущільнення. Цей підхід стає проблематичним із тепло-чутливими підкладками, багато-шаровими ламінатами, де внутрішній шар має нижчу температуру плавлення, або матеріалами з металевими чи паперовими шарами, які не витримують прямого теплового контакту.
Холодна різка має більший діапазон. Окрім стандартних термопластів, машини для холодного різання обробляють папір, неткані матеріали, композитні плівки та ламіновані структури, які можуть бути пошкоджені нагрітим лезом. Медична упаковка, харчові-сумки з шарами алюмінієвої фольги та екологічно чисті біопластики PLA є прикладами того, де холодне різання або необхідно, або дуже бажано.
Якість краю та зовнішній вигляд
Термозварені краї сплавляються-, тобто зрізаний край одночасно заварюється. Це усуває потертість і створює чистий, герметичний периметр кожного мішка. Однак термічний процес може залишити видимий шар або незначне знебарвлення на лінії ущільнення, що є косметичним занепокоєнням для роздрібної упаковки.
Краї холодного різання механічно відрізаються, що призводить до чистого плоского зрізу без термічних змін плівки. Немає бісеру, немає зміни кольору. Для сумок преміум-класу або сумок з принтом, де візуальне представлення має значення, холодне різання забезпечує чудову естетику.
Ефективність виробництва
Машини для термозварювання мішків мають невід'ємну перевагу ефективності: запечатування та розрізання — це одна операція. Це зменшує площу машини, усуває станцію обробки та спрощує синхронізацію часу. Для великого-виробництва стандартизованих мішків-футболок-мішків, мішків для товарів, мішків для сміття-ця інтеграція безпосередньо призводить до нижчої-вартості одиниці.
Машини для холодного різання вимагають додаткової станції запечатування та складнішого транспортування полотна, що збільшує довжину машини та вартість. Однак незалежність параметрів ущільнення та різання дозволяє швидше перемикатися між типами матеріалів і часто швидше запускати після зміни матеріалу, оскільки немає теплової маси для стабілізації.
Енергоспоживання
Термозварювальні машини споживають більше енергії на метр продукції завдяки безперервному нагріванню ущільнювальних елементів. Точна різниця залежить від конструкції машини та швидкості роботи, але галузеві контрольні показники від Flexible Packaging World підрахували, що на станції термозварювання припадає від 40 до 60 відсотків загального споживання енергії машиною на стандартній лінії виробництва пакетів.
Машини для холодного різання споживають значно менше енергії, оскільки механізм різання є механічним. Компроміс-полягає в тому, що окрема станція зварювання-незалежно від того, ультразвукова, гаряча чи клейова-все одно потребує енергії. При порівнянні загальної енергії лінії розрив звужується, але не закривається.
Гібрид: машини для термозварювання та холодного різання пакетів
Обмеження кожного підходу спонукали виробників обладнання до комбінованого рішення. Амашина для виготовлення пакетів для термозварювання та холодного різаннявиконує операцію запечатування за допомогою нагрітих брусків, а потім негайно розрізає плівку за допомогою охолодженого або{0}}температури леза, розташованого одразу після запечатування.
Ця послідовність усуває основну слабкість чистого термічного різання: деформацію краю. Оскільки розріз відбувається після завершення ущільнення, але в точці, де плівка охолола, немає розплавленого матеріалу, який можна тягнути або деформувати. Результат поєднує структурну цілісність плавленого ущільнення з чистою якістю різання механічного леза.
Лінії гнучкої упаковки харчових-класів широко використовують цю конфігурацію. Здатність виробляти вакуумні-запечатані пакети з чисто обрізаними краями на ламінаті, що містить алюмінієву фольгу або металізовану плівку, по суті, недоступна за допомогою одного методу.
Тестування контролю якості, задокументоване в Journal of Plastic Film & Sheeting, показало, що мішки, виготовлені на обладнанні для гібридного зварювання-потім-різання, продемонстрували покращення міцності зварювання на відрив від 12 до 18 відсотків порівняно з конфігураціями з одночасним зварюванням-і-різанням, що пояснюється зменшенням теплового навантаження на зону зварювання під час різання.
Загальні програми
Термозварювання домінує в:
- Сумки-футболки та сумки для футболок для роздрібної торгівлі
- Пакети для сміття та вкладиші для банок
- Промислові поліетиленові пакети для деталей і компонентів
- Мішки для сільськогосподарської продукції
Холодне різання бажане для:
- Пакети для медичних пристроїв потребують чистих країв для друку
- Багато{0}}шарове ламіноване пакування
- Паперові-пластикові композитні пакети
- Стоячі пакети та пакети з носиком із готовими структурами
- Будь-яке застосування, де матеріал мішка-чутливий до тепла
Гібридні конфігурації можна знайти в:
- Харчові вакуумні пакети та упаковка для реторт
- Гнучка упаковка для кави та снеків
- Виробництво-роздрібних пакетів високого рівня
- Фармацевтичні формати блістерів і пакетів
Вибір правильного підходу
Рішення між термозварюванням, холодним різанням або комбінованою машиною для термозварювання та холодного різання пакетів має залежати від трьох факторів:
Склад матеріалу.Якщо ваша суміш продуктів включає будь-який матеріал, який не може витримувати температуру від 120 до 180 градусів на поверхні зварювання, холодне різання або гібридна конфігурація є обов’язковими. Операції з чистого поліетилену або поліпропілену мають найбільшу гнучкість.
Вимоги до-кінцевого використання.Якщо мішок має забезпечувати бар’єрне ущільнення-утримання вакууму, виключення забруднення, утримання рідини-саме ущільнення має бути плавленим. Холодне різання без станції запаювання не виробляє герметичний пакет. У цих випадках потрібне або термозварювання, або гібридний підхід.
Естетичні та функціональні вимоги до краю.Пакети для роздрібної торгівлі, у яких видно обрізаний край, або пакети, край яких кінцевий користувач-знову запечатує, отримують переваги від чистішого зрізу холодної чи гібридної обробки.
Порівняння операційних витрат
| Фактор | Термічна герметизація | Холодна різка | Гібрид (теплове зварювання + холодне різання) |
|---|---|---|---|
| Вартість обладнання | Нижня базова лінія | Помірний (додаткова станція запечатування) | Вищий (подвійний механізм) |
| Вартість-одиниці енергії | Вища | Нижній | Помірний |
| Час зміни | Довший (термостабілізація) | Коротше | Помірний |
| Якість краю | Оплавлена, невелика намистина | Чисто, рівно | Очистіть із запечатаним краєм |
| Асортимент матеріалів | Вузькі (термопласти) | Широкий | Широкий |
| Складність обслуговування | Помірний (знос планок нагрівача) | Нижня (заміна леза) | Вища (дві системи) |
| Найкраще для обсягу | Великі-об’ємні стандартизовані пакети | Багато-матеріальні спеціальні сумки | Гнучка упаковка преміум-класу |
FAQ
Чи може машина для холодного різання виготовляти запечатані пакети?
Так, але не за один прохід. Станція різання та станція запечатування працюють незалежно. Поперечне ущільнення виконується спеціальною нижньою-блоком ущільнення, яка може використовувати тепло, ультразвукову енергію або клей. Потім станція холодного різання від’єднує пакет від полотна після запечатування.
Чому гібридні машини коштують дорожче?
Машина для термозварювання та холодного різання мішків об’єднує два окремі механізми-підігріті зварювальні стрижні та охолоджений або навколишній{1}}відрізний ніж-із синхронізованою обробкою полотна між ними. Це вимагає складнішої конструкції машини, додаткових каналів керування та складніших процедур налаштування, що збільшує як капітальні витрати, так і час введення в експлуатацію.
Чи швидко холодне різання пошкоджує гострі леза?
Знос леза залежить від типу матеріалу, швидкості руху та матеріалу леза. Леза із загартованої сталі на стандартній поліетиленовій поліетиленовій поліетиленовій поліетиленовій поліетиленовій поліетиленовій поліетиленовій поліетиленовій поліетиленовій поліетиленовій (LDPE) лезах можуть працювати від 40 до 80 годин, перш ніж їх потрібно буде повторно заточити або замінити. Абразивні матеріали, такі як поліпропілен, наповнений тальком, або паперові композити значно прискорюють зношування.
Чи важче керувати гібридною машиною?
Крива навчання дещо крутіша, ніж одно-функційна машина, оскільки оператор повинен самостійно балансувати температуру ущільнення та час різання. Однак сучасні гібридні машини з серво-приводом і керування рецептами на сенсорному екрані дозволяють керувати цим. Навчання операторів для гібридного обладнання зазвичай триває від 16 до 24 годин у порівнянні з 8-12 годинами для стандартної установки термозварювання.
Чи може одна машина запускати обидва процеси?
Деяке-обладнання середнього класу пропонує режими-перемикання між тепловим і холодним різанням залежно від продукту-але для цього потрібне механічне перемикання (різні ріжучі колеса чи вузли лез). Спеціалізовані одно-машини зазвичай пропонують швидший цикл для свого конкретного процесу.
Висновок
Вибір між термозварюванням і холодним різанням у виробництві пакетів не залежить від того, який спосіб кращий. Це залежить від того, який спосіб відповідає вашим потребам у матеріалі, продукті та якості. Таким чином, термозварювання забезпечує просту та ефективну роботу для-виготовлення пластикових пакетів великого обсягу. А холодне різання дає вам гнучкість і чисті краї для широкого діапазону матеріалів. Таким чином, машина для термозварювання та холодного різання пакетів знаходиться посередині. Це забезпечує міцність ущільнення при термозварюванні та якість різання при холодному різанні.
Розуміння цієї різниці не є академічним. Це безпосередньо впливає на вибір матеріалів, інвестиції в обладнання, експлуатаційні витрати та кінцеву якість, яку отримують ваші клієнти. Виробники, які оцінюють свої конкретні вимоги з урахуванням цих технічних реалій, постійно приймають кращі-рішення про покупку та стикаються з меншою кількістю виробничих ускладнень після встановлення.
Джерела:
Посібник із технології та техніки пакування - Основні принципи механізмів термозварювання та термозварювання в гнучкому пакуванні.
Journal of Plastic Film & Sheeting - Порівняльний аналіз міцності зварювання між конфігураціями одночасного та послідовного зварювання-різання в гібридному обладнанні для виготовлення пакетів.
Промислові гнучкі пакувальні системи - Технічні специфікації та контрольні показники допусків для машин для холодного різання пакетів.
Flexible Packaging World - Еталонні показники промислового споживання енергії та аналіз експлуатаційних витрат обладнання для виготовлення пакетів.
International Packaging Innovation Council - Інструкції щодо сумісності матеріалів і рекомендації щодо застосування для процесів теплового та холодного різання.


